
 中文简体
Domov / Zprávy / Novinky z oboru / Výhody lití do písku: vysvětlení nákladů, flexibility a svobody designu
Novinky z oboru
Výhody lití do písku: vysvětlení nákladů, flexibility a svobody designu
Lití do písku je nejstarší metoda tvarování kovů, která se stále používá v každodenní výrobě, a zůstává nejrozšířenějším procesem odlévání na světě. Ta dlouhověkost není nostalgie. Jde o soubor praktických výhod, na kterých dnes záleží stejně jako před sto lety, zejména pro čerpadla, ventily, oběžné kolo a součásti strojů, které vyrábíme týden co týden.
Níže se podíváme na to, co vám lití do písku skutečně dává, kde překonává jiné procesy, kde nikoli a jak z něj vytěžit maximum na skutečném projektu.
Co se vlastně děje uvnitř pískové formy
Princip je přímočarý. Vzor ve tvaru hotového komponentu je zabalen do písku, písek je kolem něj zhutněn a vzor je stažen a zanechává za sebou dutinu. Dvě poloviny formy se spojí, jádra se umístí na místo, aby vytvořila vnitřní průchody, a roztavený kov se nalije do dutiny. Po ztuhnutí kovu se forma odlomí, odlitek se vyčistí a přechází k tepelnému zpracování, obrábění a kontrole.
Tato sekvence je neokoukaná, a to je přesně důvod, proč platí níže uvedené výhody. Nic v procesu nezávisí na drahých kalených nástrojích nebo na úzkém okně geometrie součásti.
Hlavní výhody lití do písku
To jsou důvody, proč se zákazníci stále vracejí k pískovým litým dílům, i když jsou technicky dostupné jiné procesy.
Nízké náklady na nástroje a rychlé vytváření vzorů
Vzory mohou být vyrobeny ze dřeva, pryskyřice nebo kovu a stojí zlomek obráběné ocelové matrice. U nového designu je tento rozdíl často jediným největším číslem v nabídce. To také znamená, že se nemusíte zavazovat k enormním objemům, abyste ospravedlnili zahájení výroby.
Svoboda designu pro složité a duté tvary
Protože se forma po každém lití zničí, není potřeba navrhovat kolem tuhé matrice, která musí součást vysunout. Jsou dosažitelné zářezy, hluboké kapsy, vnitřní kanály a různé tloušťky stěn. Složitá vnitřní geometrie, která by vyžadovala více svařovaných nebo obráběných kusů jinde, lze často vyrobit jako jeden odlitek.
Velmi široký výběr kovů a velikostí dílů
Odlévání do písku se zabývá litinou, uhlíkovou a nízkolegovanou ocelí, nerezovou ocelí, hliníkem, bronzem a mosazí. Rozsah velikostí je stejně široký, od součástí o hmotnosti několika set gramů až po kryty, které k pohybu potřebují jeřáb. Jen málo dalších procesů zahrnuje takový rozsah tak pohodlně.
Změny designu s nízkými náklady a nízkým rizikem
Pokud prototyp odhalí, že se šéf potřebuje posunout nebo zeď potřebuje zesílit, vzor se spíše upraví než přestaví od začátku. Tato flexibilita výrazně zkracuje vývojové cykly a snižuje náklady na správný návrh.
Výroba běží v obou směrech
Lití do písku je ekonomické pro jeden prototyp a stále rozumné pro tisíce kusů ročně. Nejste nuceni do minimálního množství objednávky, které má smysl pouze v masovém měřítku.
Písek je opakovaně použitelný
Po vytřepání je většina formovacího písku regenerována, repasována a vrácena do linky. To udržuje náklady na spotřební materiál nízké a snižuje množství materiálu odesílaného do odpadu.
Odlévání do písku ve srovnání s tlakovým litím a litím na vytavitelný materiál
Všude žádný proces nevyhrává. Níže uvedená tabulka shrnuje kompromisy v podmínkách, které obvykle rozhodují o projektu.
| Faktor | Odlévání do písku | Odlévání pod tlakem | Investiční lití |
|---|---|---|---|
| Náklady na nástroje | Nízká | Vysoká | Střední až vysoká |
| Dodací lhůta pro nástroje | Dny až týdny | Týdny až měsíce | týdny |
| Typická velikost dílu | Velmi malé až velmi velké | Většinou malé až střední | Malé až střední |
| Povrchová úprava | Mírné, často potřebné obrábění | Dobře | Dobře to excellent |
| Nejlepší rozsah hlasitosti | Jednorázové až tisíce | Desítky tisíc a výš | Stovky až tisíce |
| Flexibilita změny designu | Vysoká | Nízká | Mírný |
Kde se tyto výhody vyplatí ve skutečných dílech
Výše uvedené výhody přestanou být abstraktní ve chvíli, kdy se podíváte na skutečné komponenty. V naší vlastní výrobě se nejvíce hodí zařízení pro manipulaci s kapalinami, kde jsou pouzdra a tělesa velká, geometricky komplikovaná a zřídka se objednávají v množstvích pro tlakové lití.
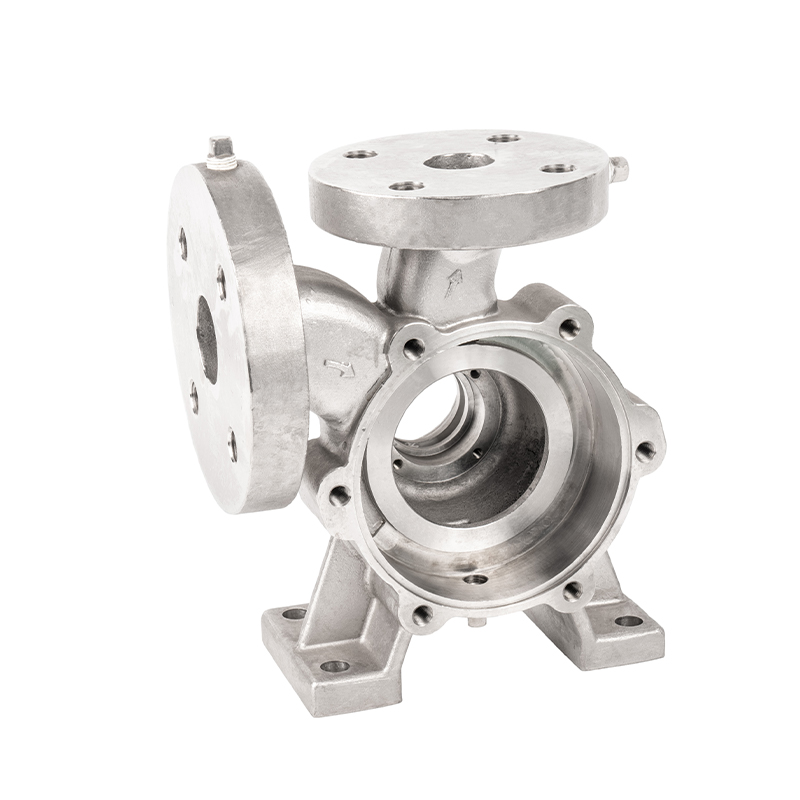
Tělesa čerpadel jsou dobrým příkladem. A těleso odstředivého čerpadla má zakřivené vnitřní průtokové kanály, tlusté části kolem spirály a tenké části v blízkosti výtlaku, vše v jednom kuse. Odlévání do písku vytváří geometrii v jediném nalití a náklady na nástroje zůstávají zvládnutelné napříč různými velikostmi, které může výrobce čerpadel nabídnout.
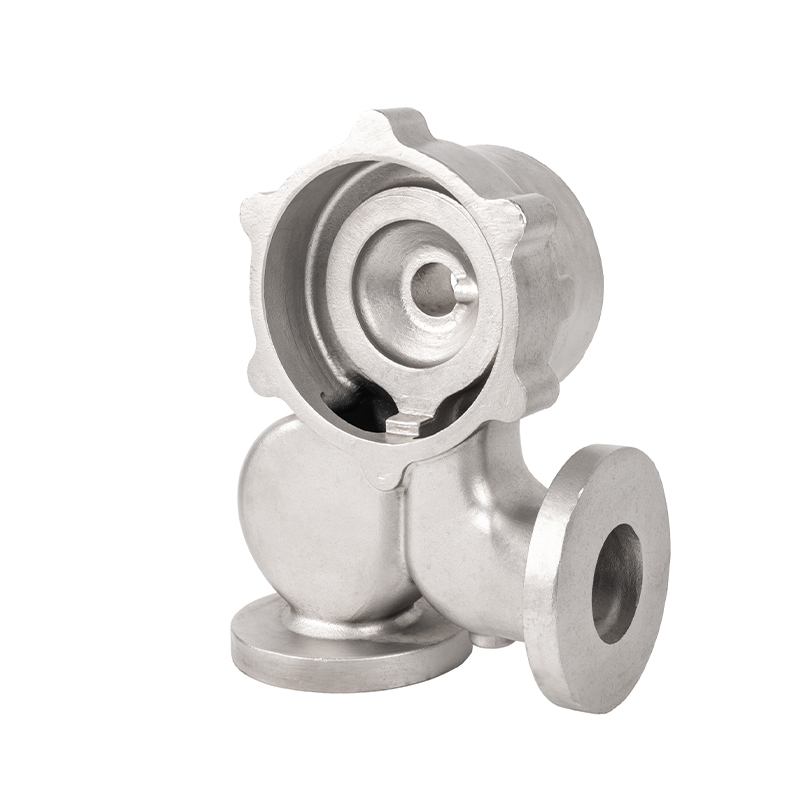 Zakázkové odlitky odstředivých čerpadel z nerezové oceli OEM odlitky z nerezové oceli pro skříně odstředivých čerpadel, oběžná kola, hřídele a ložiska, vhodné pro přepravu kapalin v chemickém, vodním a energetickém průmyslu. Zobrazit produkt →
Tělesa ventilů se řídí stejnou logikou. Těleso kulového ventilu potřebuje přesné vnitřní vrtání, těsnicí povrch a často poměrně těžkou stěnu pro udržení tlaku. Odlévání do písku spolehlivě dodává polotovar a následné obrábění přivádí kritické povrchy k toleranci.
 Vlastní odlitky kulových ventilů z nerezové oceli OEM odlitky kulových ventilů z nerezové, uhlíkové nebo legované oceli pro řízení kapaliny, s možností připojení přírubou, závitem nebo svařením pro průmyslové systémy. Zobrazit produkt →
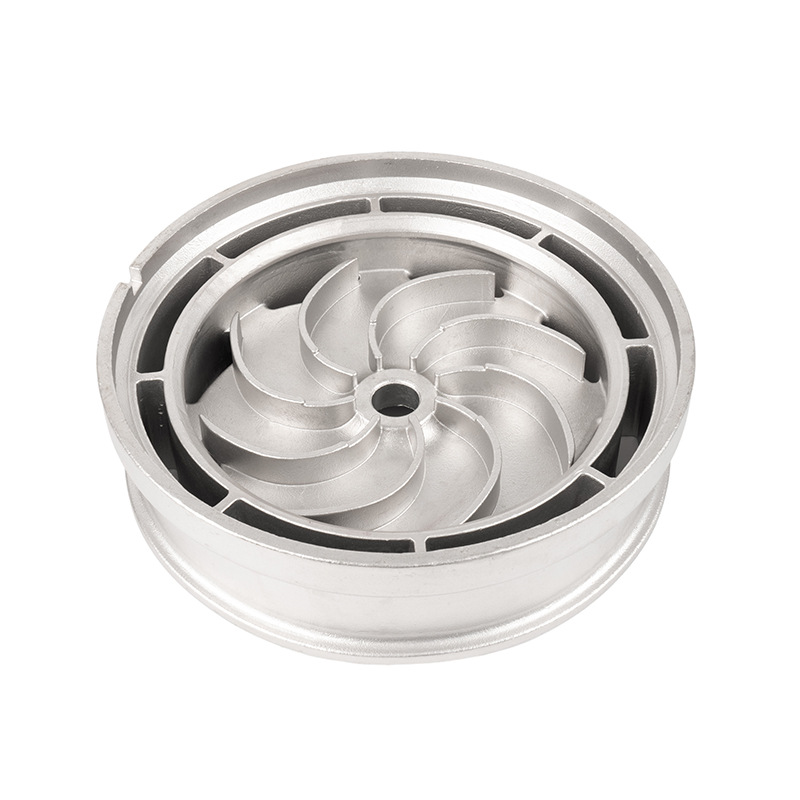
Oběžná kola přinášejí jinou výzvu, protože lopatky jsou tenké, zakřivené a musí být vyvážené. Odlévání do písku s dobře navrženými jádry vytváří profil čepele z jednoho kusu, spíše než přivařování čepelí na náboj, což odstraňuje celou třídu slabých míst.
 Zakázkové odlitky přesných lopatkových oběžných kol z nerezové oceli OEM odlitky oběžného kola pro čerpadla, turbíny a ventilátory vyrobené ze slitin odolných proti korozi pro podporu rotace, přeměny energie a dlouhé životnosti. Zobrazit produkt →
Kromě kapalinového zařízení platí stejná úvaha pro skříně motorů, hlavy válců, výfukové součásti, skříně reduktorů, potrubní armatury a konstrukční hardware. Kdykoli je tvar složitý, objem je mírný nebo součást je velká, lití do písku má tendenci nabízet nejlepší rovnováhu mezi náklady a schopnostmi.
Limity jsou skutečné a stojí za to je plánovat
Raději bychom byli upřímní ohledně omezení, než abychom předstírali, že neexistují. Jejich znalost ve fázi návrhu ušetří mnohem více peněz než jejich objevení ve fázi kontroly.
- Povrchová úprava po odlití je hrubší než tlakové lití nebo vytavitelné lití, takže přídavky na obrábění jsou obvykle zabudovány do výkresu.
- Rozměrové tolerance jsou širší než u přesných procesů a kritické prvky obvykle vyžadují obrábění po odlití.
- Minimální tloušťka stěny je omezená a velmi tenké řezy se mohou příliš rychle ochladit a způsobit chybné běhy.
- Pórovitost, zahrnutí písku a smrštění jsou inherentní rizika, která musí být kontrolována prostřednictvím konstrukce vtoku, teploty lití a procesní disciplíny.
- Práce na dílu je vyšší než u plně automatizovaného tlakového lití, což je důležité při velmi vysokých objemech.
Pokud vaše aplikace může tolerovat obráběcí operaci a rozumné toleranční pásmo, žádný z těchto bodů nezbavuje způsobilosti. Pokud tomu tak není, stojí za to před provedením prozkoumat alternativy přesného lití.
Jak získat plný užitek
Vytěžit maximum z lití do písku je většinou otázkou přípravy než štěstí. Kvalita samotného formovacího písku nastavuje strop na všem, co následuje; Distribuce velikosti zrn, obsah pojiva a vlhkost ovlivňují pevnost formy a povrchovou úpravu. Tomuto tématu jsme se podrobněji věnovali v našich poznámkách k jak kvalita licího písku tvaruje hotový díl .
Kromě písku tři zvyky trvale produkují lepší odlitky. Nejprve se předem dohodněte na přídavku na obrábění a na pomocných bodech, aby byl vzor vytvořen s ohledem na hotový díl. Za druhé, udržujte přechody tloušťky stěny pozvolné, protože náhlé změny koncentrují napětí a podporují vady smršťování. Za třetí, předem definujte akceptační kritéria, ať už to znamená rozměrové kontroly, tlakové zkoušky nebo radiografickou kontrolu, takže obě strany měří totéž.
Otázky, které se nás kupující ptají
Je lití do písku vhodné pouze pro malé objemy?
Ne. Je nejkonkurenceschopnější při malých a středních objemech, ale zůstává životaschopný pro tisíce kusů ročně, zejména u velkých součástí, kde by nástroje pro tlakové lití byly nepraktické.
Je lití do písku levnější než investiční lití?
U většiny středních a velkých dílů ano, především proto, že náklady na model jsou nižší a proces toleruje jednodušší nástroje. Pro malé, vysoce detailní díly s úzkými tolerancemi může být lepší ekonomickou volbou odlévání na vytavitelný model.
Které kovy lze odlévat do písku?
Běžná je litina, uhlíková ocel, nízkolegované a nerezové oceli, slitiny hliníku, bronz a mosaz. Správná volba závisí na provozním prostředí, mechanickém zatížení a případných požadavcích na korozi nebo teplotu.
Jak kvalitní bude povrch?
Počítejte s funkčním litým povrchem, který je obvykle obroben tam, kde je to důležité. Těsnící plochy, otvory a protilehlé povrchy jsou obvykle dokončeny po odlití, což je spíše standardní praxe než nedostatek.
Odlévání do písku přežilo tak dlouho, protože řeší skutečně obtížný problém: výrobu složitých kovových tvarů v užitečných velikostech, v rozumném množství, aniž by kupující nutil náklady na nástroje, které mají smysl pouze ve velkém měřítku. Tuto kombinaci svobody designu, sortimentu materiálů a kontroly nákladů je těžké překonat, a proto je tento proces stále středem průmyslové výroby komponent.
Pokud byste chtěli vidět druh práce, kterou tato pokrývá, můžete si ji prohlédnout vyrábíme přesné odlitky , nebo nám pošlete nákres a my vám upřímně řekneme, zda je lití do písku tou správnou cestou.
SOUVISEJÍCÍ PRODUKTY
Máte otázky? Nečekej, Promluvme si!
Kontaktujte nás
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: č. 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, Čína.
QR kód
Copyright © Ningbo Etdz Andrew Precision Cast Co., Ltd. Všechna práva vyhrazena

