
 中文简体
Domov / Zprávy / Novinky z oboru / Pískové formy pro odlévání kovů: Kompletní průvodce procesem a materiály
Novinky z oboru
Pískové formy pro odlévání kovů: Kompletní průvodce procesem a materiály
Pískové formy pro odlévání kovů jsou po staletí tahounem sléváren a zůstávají jedním z nejpraktičtějších způsobů, jak proměnit designový výkres v hotovou kovovou součást. Od skříní vodních čerpadel a těles ventilů až po odlitky oběžného kola a potrubní armatury, písková forma je často nejchytřejší volbou, když jsou díly příliš složité pro jednoduché obrábění nebo příliš nákladné na výrobu trvalými nástroji. V této příručce vysvětlíme, jak se formují pískové formy, jaké materiály je zajišťují, aby dobře fungovaly, a na co zkušená slévárna v každé fázi procesu sleduje.
Co jsou pískové formy pro lití kovů?
Písková forma je dutina vytvořená ve zhutněném písku, která přijímá roztavený kov během procesu odlévání. Forma začíná vzorem, což je model vnějšího tvaru součásti v plné velikosti. Vzor je zabalen do speciálně připraveného písku tak, aby písek získal tvar součásti. Po odstranění vzoru je prázdná dutina připravena k naplnění tekutým kovem a tato dutina dává hotovému odlitku vnější tvar.
Protože každá písková forma je vyrobena pro jediné nalití, proces nabízí obrovskou flexibilitu. Dokážeme vyrobit malou dávku náhradních dílů, prototyp pro nový design čerpadla nebo středně velkou výrobní sérii bez vysokých nástrojových investic do tlakového lití nebo lití do trvalé formy. Forma se normálně rozbije, když kov ztuhne, ale písek lze regenerovat a znovu použít, což udržuje proces hospodárný a efektivní.
Hlavní typy pískových forem
Ne všechny pískové formy se chovají stejně. Správná metoda formování závisí na slitině, velikosti odlitku a úrovni rozměrové přesnosti, kterou díl vyžaduje. Čtyři nejběžnější typy v průmyslovém použití jsou zelené pískové formy, suché pískové formy, nevypékací formy a skořepinové formy.
| Typ formy | Binder | Síla klíče | Typické použití |
|---|---|---|---|
| Zelená písková plíseň | Hlína a voda | Nízká cena a snadná regenerace písku | Tělesa čerpadel, tělesa ventilů, části strojů |
| Suchá písková forma | Hlína, pečená pro sílu | Pevnější stěna formy a lepší povrchová úprava | Střední až velké odlitky |
| Nepečená forma | Pryskyřice a tužidlo | Vysoká rozměrová přesnost pro těžké díly | Velké ventilové a strojní odlitky |
| Plíseň mušlí | Písek potažený pryskyřicí | Tenká pevná skořepina s dobrou povrchovou úpravou | Přesné díly ve středních objemech |
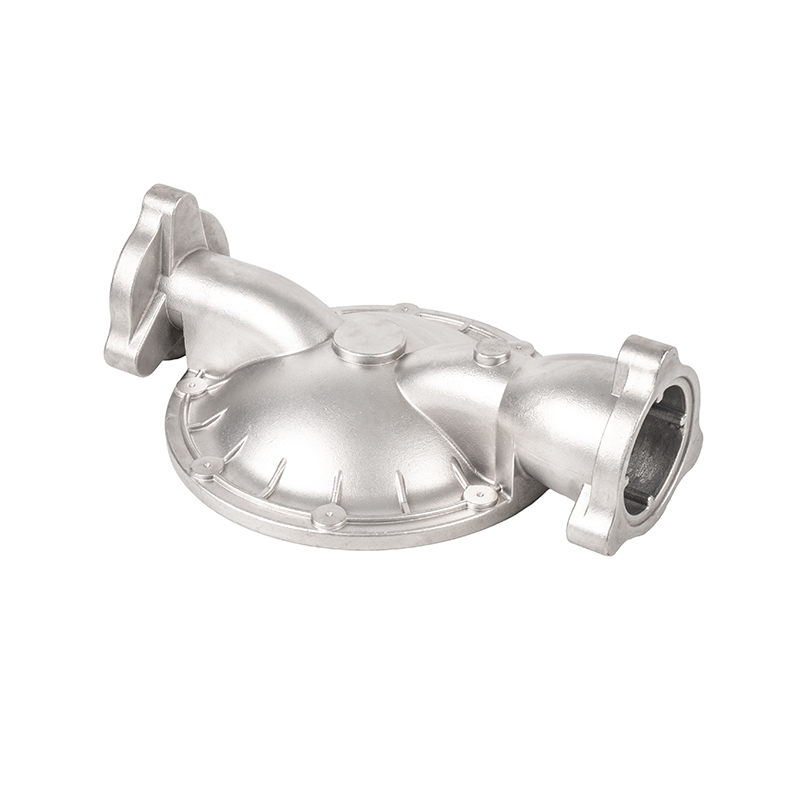
V naší vlastní výrobě jsou zelené pískové formy nejběžnější volbou pro komponenty manipulující s kapalinami. Jsou ekonomické, rychle se připravují a dobře se hodí pro díly se střední tloušťkou stěny, jako např odlitky odstředivých čerpadel .
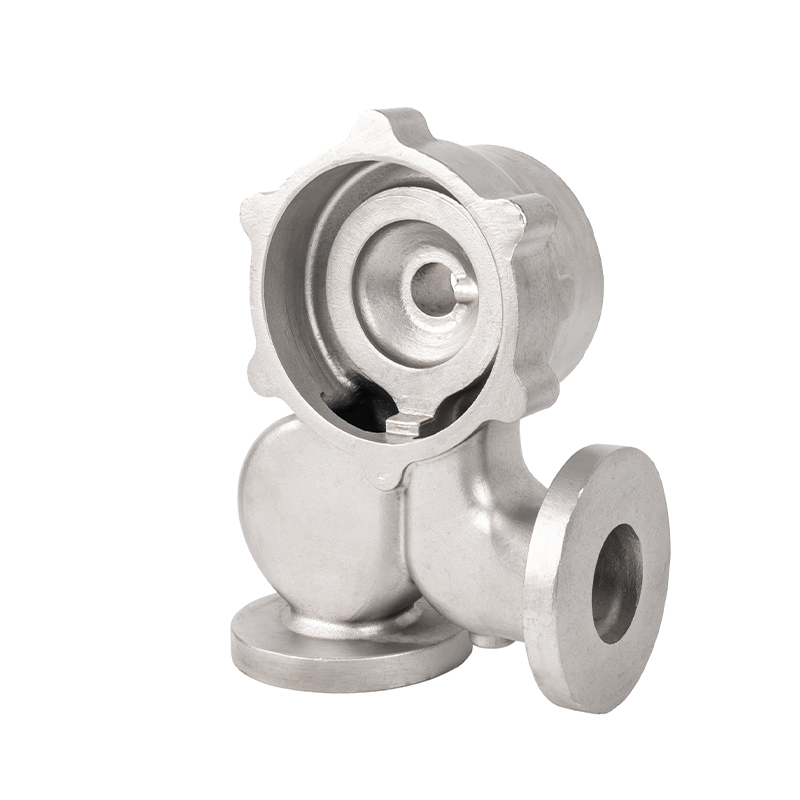 Odlitky odstředivých čerpadel z nerezové oceli od výrobce Ningbo Tento seznam představuje přesné odlitky odstředivých čerpadel z nerezové oceli, které vyrábí čínská slévárna s pokročilou technologií a exportními zkušenostmi, které jsou relevantní při porovnávání typů forem pro komponenty pro manipulaci s kapalinami se střední stěnou. Zobrazit produkt →
Nepečící formy přicházejí na scénu, když je díl těžší a forma musí držet své rozměry po dlouhou dobu chlazení. Skořepinové formy se vybírají, když jsou požadavky na povrchovou úpravu náročnější a objem výroby odůvodňuje mírně vyšší náklady na formu. Každá metoda má své místo a dobrá slévárna doporučuje tuto možnost spíše na základě výkresu odlitku než pevné preference.
Jak se vyrábí písková forma pro odlévání kovů
Spolehlivá písková forma je výsledkem pečlivé přípravy. V každé fázi dodržujeme disciplinovaný sled, protože malá chyba ve formě se později často projeví jako vada odlitku. Hlavní kroky jsou uvedeny níže.
- Příprava vzoru. Vzor je vytvořen tak, aby odpovídal geometrii součásti, s přidaným přídavkem na smrštění a zahrnutými úhly úkosu, takže jej lze z písku čistě vyjmout.
- Příprava písku. Písek se smíchá s vybraným pojivem a případnými přísadami, aby se dosáhlo stabilní úrovně vlhkosti nebo pryskyřice. Nesoudržný písek je jednou z nejčastějších příčin vad souvisejících s plísněmi.
- Lisování a zhutňování. Písek je zabalen kolem vzoru ve formovací krabici. Rovnoměrné zhutnění je nezbytné, aby forma odolala tlaku roztaveného kovu bez eroze.
- Nastavení jádra. Jádra jsou umístěna ve formě, aby vytvořila vnitřní průchody, podříznutí a dutiny, které nelze tvarovat samotným vzorem. Dobře podepřené jádro je rozhodující pro díly, jako jsou oběžná kola, která mají uvnitř průtokové kanály.
- Zavírání formy. Dvě poloviny formy, známé jako vršek a táhlo, jsou vyrovnány a sevřeny tak, aby si dutina během lití udržela svůj tvar.
- Nalévání a tuhnutí. Roztavený kov se nalije přes vtokový kanál a vyplní dutinu. Teplota lití, design vtoku a ventilace ovlivňují, jak čistě kov vyplní formu.
- Vytřepání a dokončení. Po ztuhnutí kovu se forma odlomí a odlitek se odstraní. Lišty a stoupačky jsou odříznuty a povrch je před kontrolou očištěn.
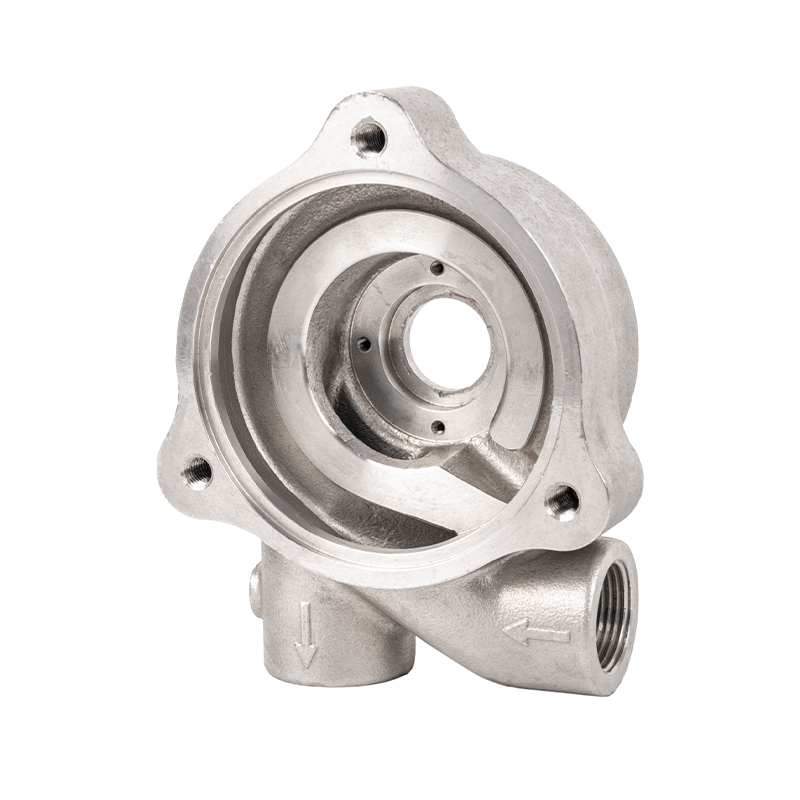
Odlitky oběžného kola lopatek jsou dobrým příkladem toho, proč na pořadí výroby forem záleží. Vnitřní průtokové kanály, které určují hydraulický výkon, jsou tvořeny jádry, a pokud se forma posune nebo se jádro během lití pohne, oběžné kolo nebude odpovídat konstrukci. Pečlivé lisování je to, co chrání geometrii finálního dílu.
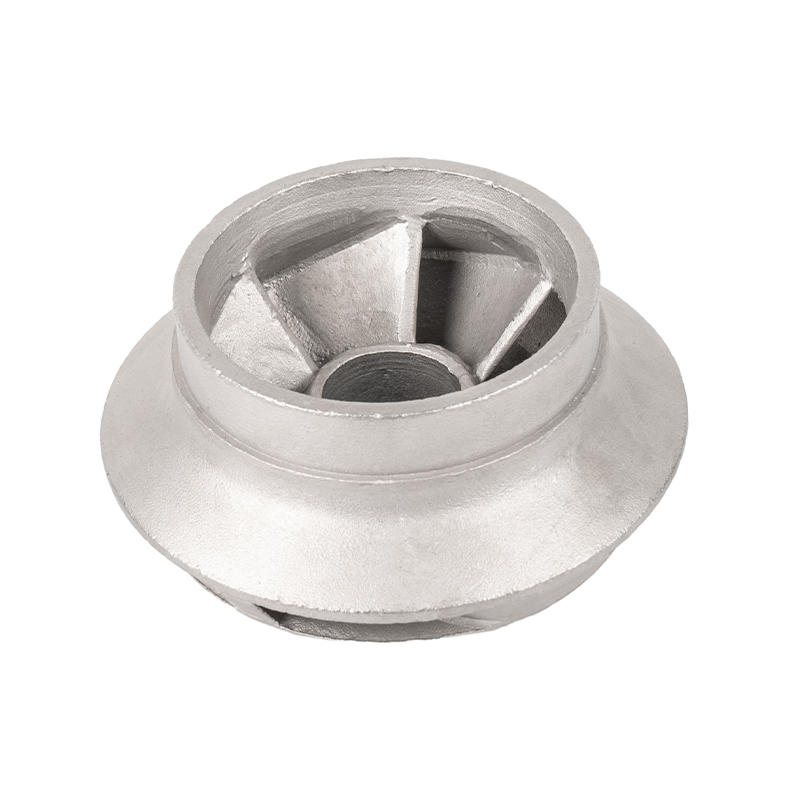 Přesné odlitky oběžného kola z nerezové oceli Odlitky oběžného kola lopatek závisí na přesném umístění jádra během lisování. Přesné odlitky z nerezové oceli tohoto dodavatele stojí za zvážení pro aplikace, kde vnitřní průtokové kanály musí přesně odpovídat hydraulickým konstrukčním požadavkům. Zobrazit produkt →
Jakmile je odlitek vyjmut z formy, prochází čištěním a kontrolou před jakýmkoli sekundárním obráběním. Mnoho kupujících vidí skutečnou kvalitu odlitku až v této fázi, ale výsledek je určen mnohem dříve, během samotného procesu výroby formy.
Běžné vady pískové plísně a metody prevence
Když součást odlitá do písku neprojde kontrolou, hlavní příčina je často ve formě. V průběhu let jsme se naučili, že většinu závad lze vysledovat v kvalitě písku, zhutnění nebo odvzdušnění. Pochopení těchto vad nám pomáhá je rychle řešit a předchází opakovaným problémům v probíhající výrobě.
| Defekt | Hlavní příčina | Prevence |
|---|---|---|
| Začlenění písku | Sypký písek smývaný do roztaveného kovu | Silnější zhutnění, povlakování formy, řízené lití |
| Pórovitost | Plyn zachycený během tuhnutí | Lepší odvětrávání, kontrolovaná vlhkost, správná teplota nalévání |
| Posun plísní | Nesouosost mezi vyrovnáním a tažením | Bezpečně upevněné baňky a přesné polohovací kolíky |
| Strupovitost | Povrchový písek se během lití roztahuje a praská | Kontrolovaná vlhkost, zlepšené zhutnění, dostatečné pečení |
| Smršťovací dutina | Tuhnutí není napájeno stoupačkami | Optimalizovaná poloha nálitků a konstrukce vtoků |
To jsou přesně ty problémy, které hodnotíme při kontrole nového návrhu odlitku. Malá úprava formy, jako je přidání odvzdušňovacího otvoru nebo změna poměru pojiva, může způsobit rozdíl mezi spolehlivým dílem a sešrotovaným litím.
Výběr pískové formy pro vaše lité komponenty
Jak víte, zda je písková forma tím správným přístupem? Podle našich zkušeností se rozhodnutí řídí čtyřmi faktory: velikostí součásti, geometrickou složitostí, množstvím výroby a slitinou. Velké nebo těžké součásti jsou téměř vždy vhodnější do pískové formy než do trvalé formy. Díly s vnitřními průchody, jako jsou ventilové porty, těží ze schopnosti umístit jádra přesně tam, kde jsou potřeba. Když je objednané množství nízké nebo střední, nízké náklady na nástroje při formování do písku udržují jednotkovou cenu realistickou, a protože železo, ocel, nerezová ocel a hliník lze nalévat do pískových forem, slitina je zřídka důvodem, proč se tomuto procesu vyhnout.
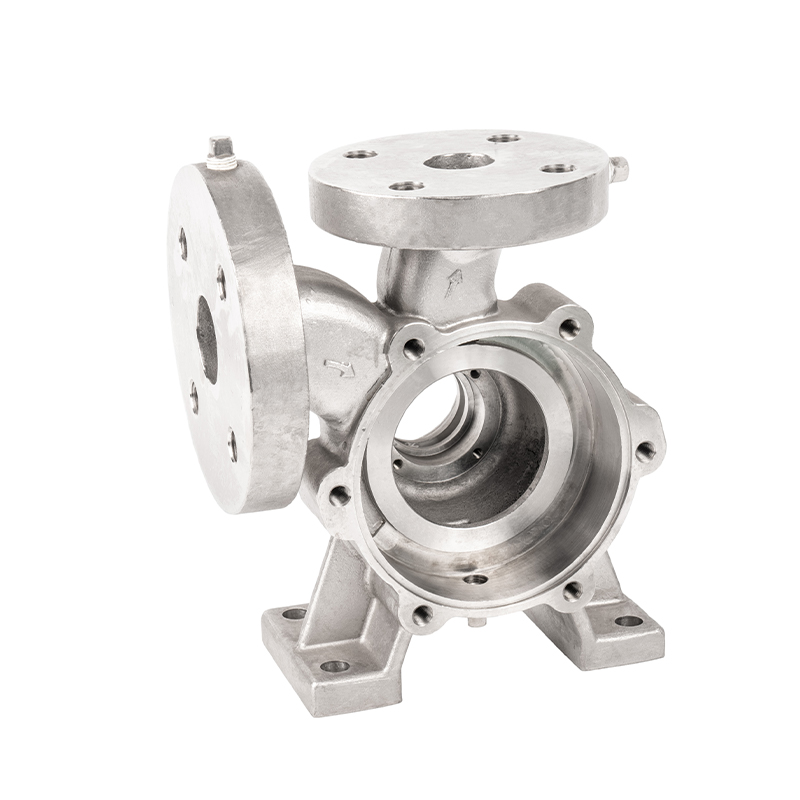
Typickým příkladem z naší dílny jsou odlitky kulových kohoutů. Tělo kulového ventilu vyžaduje těžké části stěny, přesné vyrovnání portů a dobré těsnící plochy. Dobře připravená písková forma drží tyto rozměry, zatímco kov chladne, a naše dokončovací operace pak přivedou těsnicí plochy na požadovaný standard. Pokud chcete vidět, jak to funguje v praxi, náš článek na proces odlévání do písku odlitků vodních čerpadel prochází kroky formování, lití a konečné úpravy součásti manipulující s tekutinou.
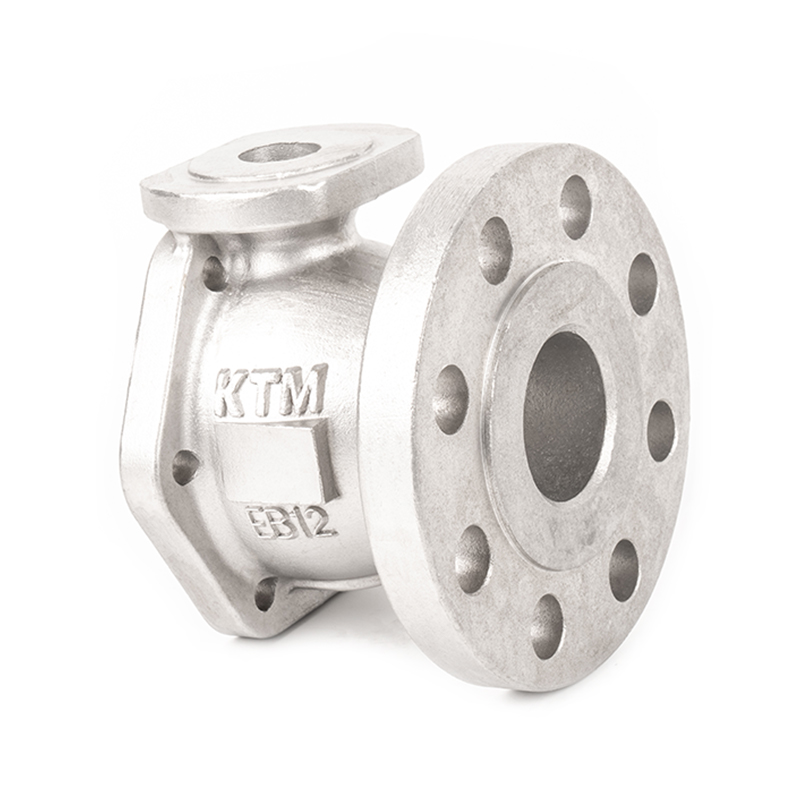 Odlitky kulových ventilů z nerezové oceli pro těžké sekce stěn Odlitky kulových ventilů vyžadují těžké stěny, přesné vyrovnání portů a dobré těsnící plochy. Přesné odlitky z nerezové oceli tohoto dodavatele jsou vhodné pro středně velké až velké součásti, kde formování do písku vyvažuje pevnost, cenu a dodací lhůtu. Zobrazit produkt →
Pro kupující, kteří porovnávají procesy vedle sebe, se obvykle jedná o objem a povrchovou úpravu. Když je potřeba velké množství malých, detailních dílů, mohou být efektivnější jiné metody, jako je vytavitelné lití. U středních až velkých součástí s pevnými průřezy poskytuje pískové lisování silnou rovnováhu mezi pevností, cenou a dodací lhůtou.
Pískové formy pro odlévání kovů nejsou zastaralou technikou; jsou praktickým, osvědčeným řešením, které i nadále dobře slouží moderní výrobě. Poskytují slévárnám flexibilitu při manipulaci s širokou škálou dílů a slitin při zachování předvídatelných nákladů. Úspěch součásti lité do písku závisí na pečlivém návrhu vzoru, důsledné přípravě písku a disciplinovaném lisování. Při správném zacházení s těmito základy může písková forma vyrábět odlitky, které splňují náročné provozní podmínky po mnoho let. Pokud máte součástku, která by se mohla hodit pro formování do písku, naši inženýři rádi zkontrolují výkres a doporučí nejspolehlivější přístup.
SOUVISEJÍCÍ PRODUKTY
Máte otázky? Nečekej, Promluvme si!
Kontaktujte nás
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: č. 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, Čína.
QR kód
Copyright © Ningbo Etdz Andrew Precision Cast Co., Ltd. Všechna práva vyhrazena

