
 中文简体
Domov / Zprávy / Novinky z oboru / Jak mohou vysoce účinné odlitky čerpadel s axiálním průtokem transformovat úspory energie v moderní vodní infrastruktuře?
Novinky z oboru
Jak mohou vysoce účinné odlitky čerpadel s axiálním průtokem transformovat úspory energie v moderní vodní infrastruktuře?
V infrastruktuře pro manipulaci s kapalinami na celém světě má jen málo komponentů takovou odpovědnost jako odlévání čerpadla s axiálním průtokem. Když je tento odlitek obráběn z vysoce účinných slitin nerezové oceli, definuje to nejen průtokovou kapacitu, ale také dlouhodobou spolehlivost zařízení, odolnost proti korozi a celkové náklady životního cyklu.
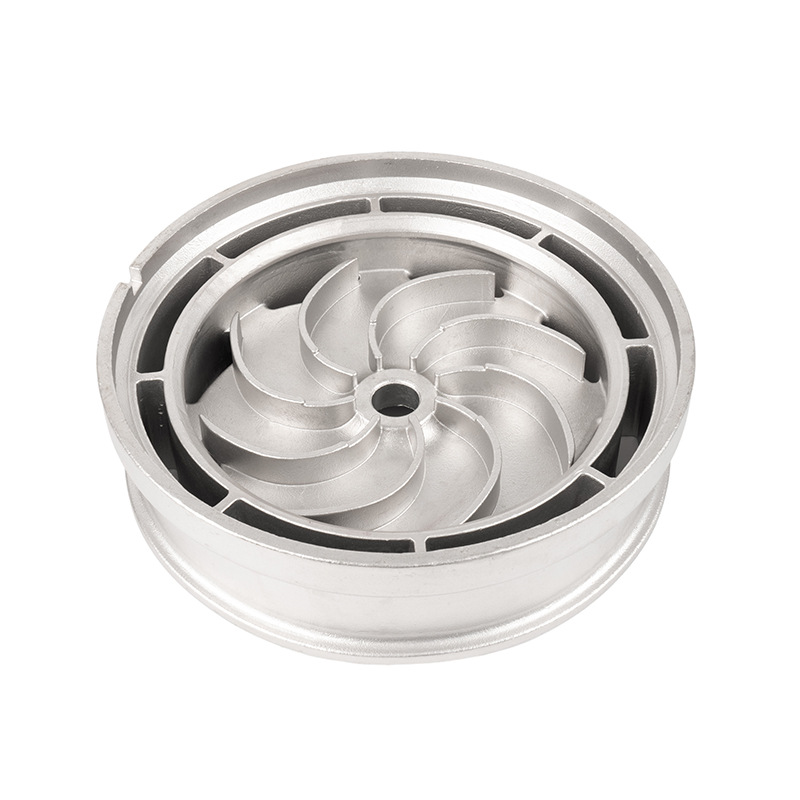
Co jsou odlitky čerpadel s axiálním průtokem
Axiální průtokové čerpadlo pohybuje tekutinou rovnoběžně s hřídelí čerpadla, přičemž se spoléhá na rotační energii oběžného kola pro urychlení velkých objemů při relativně nízkých dopravních výškách. Konstrukční skořepina obklopující toto oběžné kolo spolu s difuzorem, skříní a ložiskovými pouzdry tvoří licí sestavu. Tyto součásti musí vydržet nepřetržité hydraulické zatížení, vibrace, tepelné cykly a v mnoha prostředích vystavení agresivním chemikáliím nebo solnému roztoku.
Vysoce účinné odlitky axiálního čerpadla z nerezové oceli jsou precizně zpracované skořepiny vyráběné přes lití do písku, lití do písku nebo procesy se ztraceným voskem za použití jakostí jako CF8M (nerezová ocel 316), CA6NM nebo duplexních slitin jako 2205. Výběr jakosti, tloušťky stěny a vnitřní geometrie přímo určuje, jak efektivně se kinetická energie z rotujícího oběžného kola přemění na užitečný průtokový tlak.
Technický přehled
Hydraulická účinnost axiálního čerpadla je z velké části určena před jedním obráběním. Vnitřní drsnost povrchu odlitku, rozměrová věrnost spirálních nebo difuzních kanálů a přesnost vrtání oběžného kola, to vše určuje horní hranici dosažitelné účinnosti v konstrukčním provozním bodě.
Proč je nerezová ocel preferovaným odlévacím materiálem
Uhlíková ocel a litina sloužily aplikacím axiálních čerpadel po celé generace, ale nerezová ocel je neustále vytlačuje všude tam, kde je upřednostňována výkonnost po celou dobu životnosti před hospodárností s prvními náklady. Důvody jsou strukturální stejně jako chemické.
Odolnost proti korozi
Austenitické a duplexní třídy tvoří stabilní chrom-oxidovou pasivní vrstvu, která odolává vodě obsahující chloridy, zředěným kyselinám a pobřežnímu ovzduší, které by během několika měsíců způsobilo důlky nebo podřezání uhlíkové oceli.
Mechanická pevnost
Nerezové odlitky 316 si udržují pevnost v tahu nad 485 MPa při pokojové teplotě, s dobrou retenci při zvýšených provozních teplotách, se kterými se setkáváme v tepelném energetickém a zpracovatelském průmyslu.
Schopnost povrchové úpravy
Nerezová ocel se po odlití leští na velmi nízké hodnoty Ra, snižuje ztráty hydraulického tření uvnitř čerpacích kanálů a omezuje biologické znečištění v městských vodárenských a akvakulturních instalacích.
Svařitelnost a opravy
Poškozené odlitky z nerezové oceli mohou být v terénu opraveny svarem kvalifikovanými svářeči s použitím vhodných přídavných materiálů, čímž se obnoví strukturální integrita bez úplné výměny součástí.
Výběr tříd a slitin pro vysoce účinné aplikace
Výběr materiálu začíná chemií, teplotou a rychlostí čerpané kapaliny. Žádná jednotlivá třída nedominuje každé aplikaci a specifikace špatné slitiny plýtvá jak penězi, tak životností.
| stupeň | Označení UNS | Primární síla | Typická aplikace |
|---|---|---|---|
| CA6NM | J91540 | Vysoká rázová houževnatost, odolnost proti kavitaci | Hydroturbinová čerpadla, přílivová zařízení, vysokorychlostní služby |
| Duplex 2205 | J92205 | Vysoká pevnost a odolnost proti korozi chloridovým namáháním | Odsolování, zvedání mořské vody na moři, chemický proces |
| Super duplex 2507 | J93404 | Výjimečná odolnost proti důlkové korozi, vyšší mechanické vlastnosti | Hlubinné vstřikování mořské vody, podmořské čerpání, agresivní solanky |
| 904L | N08904 | Odolnost vůči kyselině sírové a fosforečné | Výroba hnojiv, kyselé odvodňování dolů |
Inženýři stále častěji specifikují duplexní třídy pro velká zavlažovací a protipovodňová čerpadla, kde dochází ke snížení tloušťky stěny díky vyšší meze kluzu slitiny, nižší licí hmotnosti a současnému snížení plochy hydraulického smáčeného povrchu, což je zvýšení účinnosti směsi, které ospravedlňuje prémii oproti standardním austenitickým typům.
Procesy odlévání, které definují kvalitu dílů
Geometrie součástí čerpadla s axiálním průtokem, zejména široké vnitřní obrysy spirály, dlouhé difuzorové lopatky a tenkostěnné průchody oběžného kola, vytvářejí skutečné výrobní výzvy. Při výrobě vysoce účinných nerezových těles čerpadel dominují tři procesy odlévání.
01
Investiční lití (ztracený vosk)
Vytváří nejpřísnější rozměrové tolerance a nejlepší povrchovou úpravu jako odlitek, typicky Ra 3,2 až 6,3 mikrometrů bez sekundárního obrábění. Vhodné pro tělesa čerpadel a oběžných kol s menším průměrem, kde je rozhodující přesnost hydraulického kanálu. Vyšší náklady na nástroje se vrátí díky zkrácení doby obrábění po odlití na složitých vnitřních průchodech.
02
Odlévání pryskyřice do písku
Nejuniverzálnější proces pro velkoprůměrová axiální tělesa čerpadel v rozsahu 300 mm až 2 000 mm. Pískové formy pojené furanem nebo fenolovou pryskyřicí dosahují opakovatelnosti rozměrů vhodné pro většinu těles čerpadel v kombinaci s robustním programem správy vzoru. Povrchová úprava se obvykle pohybuje v rozmezí Ra 12,5 až 25 mikrometrů před obráběním.
03
Odlévání keramických forem
Meziproces nabízející lepší kvalitu povrchu než písek za rozumnou cenu. Používá se tam, kde je investiční lití při větších velikostech cenově nedostupné, ale kde požadavky na kvalitu hydraulického průchodu převyšují to, co může písek spolehlivě dodat. Oblíbené pro tělesa vysokotlakých difuzorů ve vertikálních kolonách turbínových čerpadel.
Výrobní poznámka
Bez ohledu na proces je rozpouštěcí žíhání austenitických a duplexních nerezových tříd po lití při správném teplotním rozsahu a rychlosti chlazení zásadní pro obnovení odolnosti proti korozi po tepelné expozici tuhnutí. Odlitky, které přeskakují nebo nesprávně provádějí tepelné zpracování, mohou projít rozměrovou kontrolou, přičemž obsahují citlivou mikrostrukturu náchylnou k mezikrystalové korozi v provozu.
Efektivní inženýrství ve fázi návrhu odlitku
Hydraulická účinnost se při montáži nebo uvádění do provozu nepřidává. Je tvarován během přezkoumání návrhu odlitku prostřednictvím rozhodnutí o geometrii průtokového kanálu, cílech drsnosti povrchu a přechodech stěnových úseků, které řídí chování mezní vrstvy uvnitř čerpadla.
Geometrie hydraulického kanálu
Výpočetní analýza dynamiky tekutin (CFD) vnitřní geometrie odlitku během fáze návrhu umožňuje inženýrům identifikovat recirkulační zóny, nepříznivé tlakové gradienty a nepříznivé rozložení rychlosti před vyříznutím prvního vzoru. Slévárny, které investují do iterace designu spojeného s CFD, důsledně dodávají odlitky, které dosahují publikovaných křivek účinnosti v terénu, zatímco odlitky navržené na základě empirických šablon mají často nižší výkon o 2 až 5 procentních bodů za podmínek toku mimo návrh.
Optimalizace tloušťky stěny
Jednotné stěnové sekce jsou konstrukčně ideální, ale hydraulicky plýtvají tam, kde zbytečně přidávají rotující nebo smáčené součásti. Moderní design odlitků vyvažuje strukturální analýzu konečných prvků s hydraulickým CFD a vytváří odlitky, které jsou tlusté přesně tam, kde to vyžaduje stres, a chudé tam, kde interakce s tekutinou definuje výkon. U velkých axiálních čerpadel pro odvodnění a zavlažování tento integrovaný přístup snížil hmotnost odlitku oběžného kola o 12 až 18 procent ve srovnání s konstrukcemi převzatými z dřívějších modelů z uhlíkové oceli.
Obrábění polotovaru a přidělování tolerancí
Nadměrné obrábění plýtvá materiálem a časem obrábění. Nedostatečná zásoba produkuje odlitky, které nelze uvést do tolerance tažení v oblastech, kde odlitý povrch spadá mimo přijatelné limity hydraulické drsnosti. Vysoce účinné odlitky jsou navrženy s minimální, ale přiměřenou zásobou, definovanou statisticky z dat slévárenských schopností, takže operace obrábění odhalují optimální povrchovou vrstvu bez zbytečného odstraňování na nekritických plochách.
Normy kontroly kvality a požadavky na kontrolu
Odlitky čerpadel určené pro kritickou infrastrukturu, výrobu energie, obecní zásobování vodou a pobřežní služby podléhají přísným kontrolním režimům, které přesahují ověřování rozměrů.
Radiografické testování (RT) stěn zadržujících tlak identifikuje vnitřní smrštění, pórovitost a defekty studeného uzavření, které rozměrová kontrola nemůže detekovat. Většina výrobců původního vybavení čerpadel vyžaduje RT podle ASTM E446 nebo ekvivalentní kritéria přijatelnosti pro všechny sekce odlévání na hranici tlaku nad definovanou prahovou hodnotou tloušťky stěny. Testování kapalným penetrantem (PT) nebo testování magnetických částic (MT) doplňuje RT tím, že odhaluje diskontinuity narušující povrch a blízko povrchu, které nejsou zachyceny na rentgenovém filmu.
Pozitivní identifikace materiálu (PMI) pomocí rentgenové fluorescence na každé licí tavbě potvrzuje, že byla skutečně nalita správná slitina se správným obsahem chrómu, niklu, molybdenu a dusíku. PMI se stalo smluvním požadavkem u většiny mezinárodních balíčků nákupu čerpadel po incidentech, kdy nesprávně identifikované odlitky vstoupily do provozu s vysokou korozí.
Testování hydrostatickým tlakem při 1,5násobku projektovaného pracovního tlaku, udržované po definovanou dobu, poskytuje konečné potvrzení integrity odlitku před odesláním. Větší skříně čerpadel jsou obvykle testovány sestavené se všemi protilehlými součástmi, aby se ověřilo chování těsnění spoje za reálných podmínek zatížení.
Aplikace zvyšující poptávku po vysoce účinných nerezových odlitcích
Několik globálních infrastrukturních sektorů současně rozšiřuje svou poptávku po velkých, vysoce účinných nerezových odlitcích s axiálním průtokovým čerpadlem, což vytváří tlak na zásobování sléváren, které jsou schopné splnit požadavky na dokumentaci v plné kvalitě.
Vodní infrastruktura a protipovodňová ochrana
Projekty ochrany před povodněmi ve městech, bariéry proti přepětí na pobřeží a rozsáhlé zavlažovací sítě vyžadují axiální průtoková čerpadla schopná pohybovat se nepřetržitě tisíce metrů krychlových za hodinu. V těchto službách se zlepšení hydraulické účinnosti o jeden procentní bod přímo promítá do milionů kilowatthodin ročních úspor energie v systémovém měřítku. Nerezová ocel je preferována pro svou životnost v podmínkách proměnlivé kvality zdrojové vody, kde uhlíková ocel vyžaduje neustálou kontrolu a obnovu ochranného povlaku.
Odsolování a přenos mořské vody
Zařízení na odsolování s reverzní osmózou a chladicí systémy s otevřeným cyklem v pobřežních tepelných elektrárnách přemísťují mořskou vodu ve velkých objemech prostřednictvím čerpacích souprav, které jsou v provozu nepřetržitě po léta mezi plánovanými okny údržby. Duplexní a superduplexní nerezové odlitky jsou v těchto prostředích specifikovány jako standard, protože selhání tělesa čerpadla při korozním praskání vyvolaném chloridy má neúměrné důsledky pro dostupnost závodu.
Akvakultura a mořská infrastruktura
Recirkulační systémy akvakultury a zařízení pro chov ryb na moři potřebují čerpadla, která jsou biologicky inertní, snadno se čistí a jsou odolná vůči kombinaci slané vody a organického znečištění, které ničí uhlíkovou ocel během jediné vegetační sezóny. Elektrolyticky leštěné nerezové odlitky se staly součástí volby jako měřítka pro akvakulturu směrem k objemům průmyslové výroby.
Průmyslový proces a chemická povinnost
Chemické závody, farmaceutická zařízení a zpracovatelé potravin a nápojů specifikují nerezové odlitky s axiálními čerpadly, kde je nesmlouvavá čistota kapaliny, čistitelnost a kompatibilita s postupy čištění na místě. V těchto aplikacích má kvalita vnitřního povrchu odlitku a absence štěrbin, kde může procesní kapalina stagnovat, stejnou váhu jako jmenovitý tlak a hydraulická účinnost.
Úvahy o nákupu nerezových odlitků axiálních čerpadel
Nákup vysoce účinných odlitků s axiálním průtokovým čerpadlem z nerezové oceli vyžaduje hodnocení nad jednotkovou cenu za kilogram. Kupující, kteří optimalizují pouze na základě kupní ceny, se často setkávají s rozměrovými neshodami, odchylkami tepelného zpracování a mezerami v dokumentaci, které způsobují náklady na opravu převyšující počáteční cenový rozdíl.
Kvalifikovaný dodavatel odlitků by měl prokázat akreditaci slévárny podle příslušných norem řízení kvality, úplnou sledovatelnost od tepla z taveniny po hotový odlitek, vlastní tepelné zpracování s kalibrovanými záznamy pece, plnou schopnost radiografické a rozměrové kontroly a technickou podporu pro přezkoumání návrhu odlitku a analýzu hlavních příčin závad. U mezinárodně obchodovaných součástí čerpadel by měla být smluvně vyžadována shoda s platnými směrnicemi pro tlaková zařízení a svědectví o hydrostatických zkouškách třetí stranou uznávanými inspekčními orgány, spíše než volitelná nabídka.
Plánování doby přípravy velkých nerezových odlitků musí zohledňovat výrobu nebo modifikaci vzoru, pokud se jedná o změny návrhu, dostupnost tepla a plánování taveniny ve slévárně, dobu cyklu tepelného zpracování po odlití, kontrolu a sestavení dokumentace a povrchovou úpravu nebo nátěr, pokud je specifikováno. Projekty, které přistupují k nákupu odlitků spíše jako k nákupům v pozdní fázi než k počátečnímu technickému rozhodnutí, se neustále setkávají s kompresí harmonogramu, která ohrožuje přísnost kontrol.
Budoucí směry v technologii nerezového lití
Aditivní výroba vstupuje do pracovního toku sléváren nikoli jako náhrada za odlévání, ale jako nástroj pro výrobu pískových forem a jader s větší geometrickou složitostí, než umožňují konvenční metody založené na vzorech. Binder jet 3D tisk pískových forem umožňuje vnitřní odlévací kanály s plynulejšími přechody a těsnějšími poloměry, než jak mohou dřevěné nebo pryskyřičné vzory spolehlivě reprodukovat, se zvláštním přínosem pro geometrie lopatek a pera zametaných difuzorů, které nejvíce ovlivňují hydraulickou účinnost při projektovaném toku.
Řízení procesu založené na simulaci, ve kterém jsou data termočlánků z procesu tuhnutí odlitků v reálném čase porovnávána s prediktivními modely tuhnutí a používána k dynamickému nastavení parametrů lití, snižuje výskyt defektů smršťování v tělesech čerpadel těžkého průřezu bez nutnosti konzervativního navyšování obráběného materiálu nebo míry zmetkovitosti.
Vývoj chudých duplexních a vysoce manganových nerezových slitin nabízí cestu k duplexnímu koroznímu výkonu při nižším obsahu niklu, čímž se snižuje kolísavost nákladů na suroviny a uhlíková stopa nerezové taveniny. U velkých infrastrukturních programů s povinností podávat zprávy o životním prostředí se vedle tradičních mechanických specifikací stává kritériem pro nákup možnost specifikovat odlitek, který poskytuje vysokou hydraulickou účinnost a odolnost proti korozi s prokazatelně nižší hodnotou obsaženého uhlíku.
Vysoce účinné odlitky axiálního čerpadla z nerezové oceli sit at the intersection of materials science, precision manufacturing, and hydraulic engineering. Their performance in service reflects decisions made at every stage from alloy selection and mold design through heat treatment, inspection, and installation. For engineers and procurement professionals working with these components, treating the casting as the starting point of efficiency rather than a commodity enclosure is the foundation of pumping systems that deliver on their design specifications over decades of continuous operation.
SOUVISEJÍCÍ PRODUKTY
Máte otázky? Nečekej, Promluvme si!
Kontaktujte nás
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: č. 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, Čína.
QR kód
Copyright © Ningbo Etdz Andrew Precision Cast Co., Ltd. Všechna práva vyhrazena

